|
|
 |
|
|
|
| Question & Answer No.01 |
 |
基板を製造する時に選ぶ「表面処理」ですが、どれを選択するかいつも悩みます。
「表面処理」を選択する指標はありますか?
|
 |
「表面処理」には、それぞれ特徴があります。その特徴を捉えつつ、使用用途にあった表面処理を選択しましょう。今回は、一般的な3種の表面処理をご紹介します。
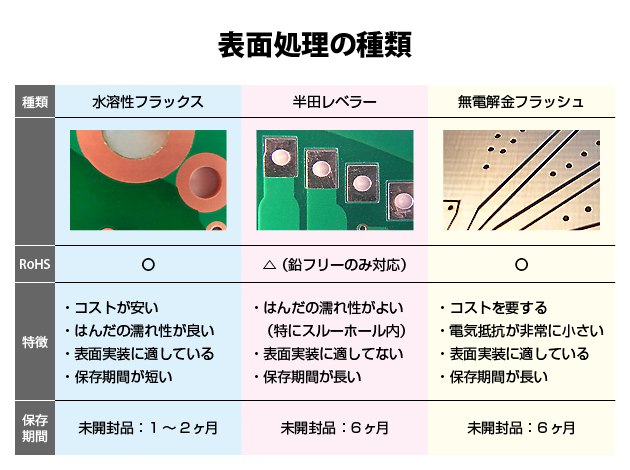
より詳しく知りたい方は、表面処理の特徴をまとめたページをご確認ください。
それぞれの特徴を参考に、製造される基板にあった表面処理を選択してみてください!
|

|
|
|
|
|
|
|
|
|
| Question & Answer No.02 |
 |
|
フレキシブル基板を出来るだけコンパクトにして筐体内に組込もうとしています。折り目をつけて曲げても問題ないでしょうか?
|
 |
フレキシブル基板で折り目をつけるのは避けましょう。折り目をつけた箇所の銅箔やカバーレイがはがれる可能性があるためです。
少しでもいいので「R」を設けた形で曲げる事をお奨めします。
今回のように、曲げる箇所も含め薄くしたい場合は、先端に小さなRがついた治具を使用して曲げる事をお奨めします。
治具を使うことで、断線の危険を回避しつつ、フレキシブル基板をコンパクトに折り曲げる事が出来ます。
P板.comでも、このような治具も作成できますので、お困りの時はご一報ください。

|
|
|
|
|
|
|
|
|
|
| Question & Answer No.03 |
 |
|
4層基板、内外層でベタGNDなどに接している部品穴に、鉛フリーはんだを使用してリード部品をはんだ付けする時、
はんだこての温度不足なのかはんだが溶けにくくなり、そうこうしている間に小手先が酸化してはんだを弾くようになります。
部品穴は、サーマルパターンにはしていますが、全層で接続しております。こういう時の対処方法があれば教えてください。
|
 |
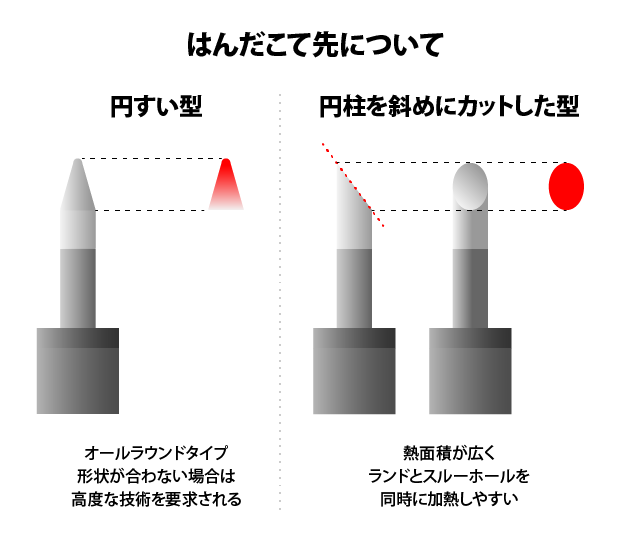
実装に不可欠なはんだこて、この仕様を細かく設定してみてはいかがでしょうか。鉛フリーはんだを使用してリード部品を実装する時の一例をご紹介します。
●はんだこて先:「2C」または「3C」と呼ばれる、こて先が「竹やり」になっているタイプを使用
●はんだこて先の温度:「信号線箇所:370℃±10℃」「GND等箇所:420℃±10℃」に設定
※温度のかけすぎには注意してください。銅食われの原因となります。
次に、効率良く実装する例もご紹介します。
●基板全体を温めながらはんだ付けを行なう。なお、表面温度は「90℃」をMAXとしてください。
●はんだ付けをする時は、はんだこて先を部品パッド(ランド)に少し置いてから糸はんだを供給してみてください。こて先を置く秒数は、「信号線:1-2秒」「GND:3-5秒」が目安です。
糸はんだは、細いタイプがお奨めです。馴染み具合を確認しながら、少しずつ供給量を調整してみてください。今までに比べ実装が楽になるかもしれません。
また、はんだこての仕様変更以外にも、必要なGND領域が確保できているのであれば、全層サーマル接続はしないという対処方法もありますのでお試しください。
ただ、毎回細かい設定をするのは面倒だと感じる方もいらっしゃると思います。
そんな時は、P板.com の部品実装サービスを利用してみてください。ご満足いただける実装後基板をお届けします。
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|


|
|
|
P板. comの各種サービスに関するご質問はお気軽にお問い合わせください。
Mail: info@p-ban.com Tel: 0120-439-296 Fax: 0120-439-397
http://www.p-ban. com
|
|
|

すべての著作権は株式会社ピーバンドットコムに帰属します。
Copyright © 2016 p-ban. com Corp. All rights reserved.
|


